大型工装夹具与精密治具 现代制造业的精度基石与效率引擎
引言
在现代制造业,尤其是航空航天、汽车制造、重型机械及精密电子等领域,大型工装夹具与精密治具是确保产品质量、提升生产效率、降低制造成本的核心工艺装备。它们虽不构成最终产品,却直接决定了产品能否被高精度、高一致性地制造出来。随着产品结构日益复杂、精度要求不断攀升,大型工装夹具与精密治具的技术水平已成为衡量一个企业乃至一个国家制造能力的重要标志。本文将从概念定义、设计要点、关键技术、应用场景及发展趋势等方面,系统阐述这两类工艺装备的价值与挑战。
一、概念界定与功能差异
1.1 大型工装夹具
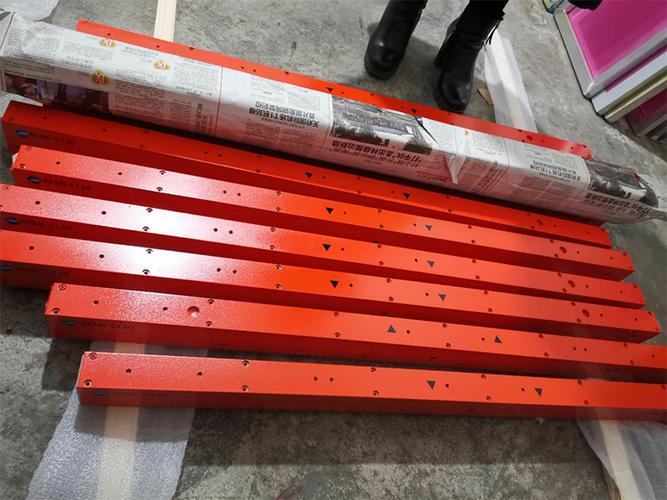
大型工装夹具主要指在机械加工、焊接、装配等环节中,用于固定、支撑和定位大型工件的装置。其“大型”体现在尺寸和承载能力上——通常用于加工数米乃至数十米级的结构件,如飞机机身框架、风电轮毂、重型机床床身、船舶分段等。大型工装夹具的核心功能是:在加工或装配过程中,保持工件的正确空间位置,抵抗切削力、重力及焊接热变形等外部载荷,确保加工精度和装配质量。
1.2 精密治具
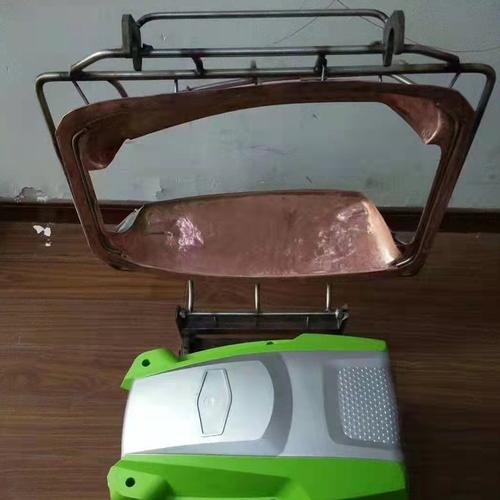
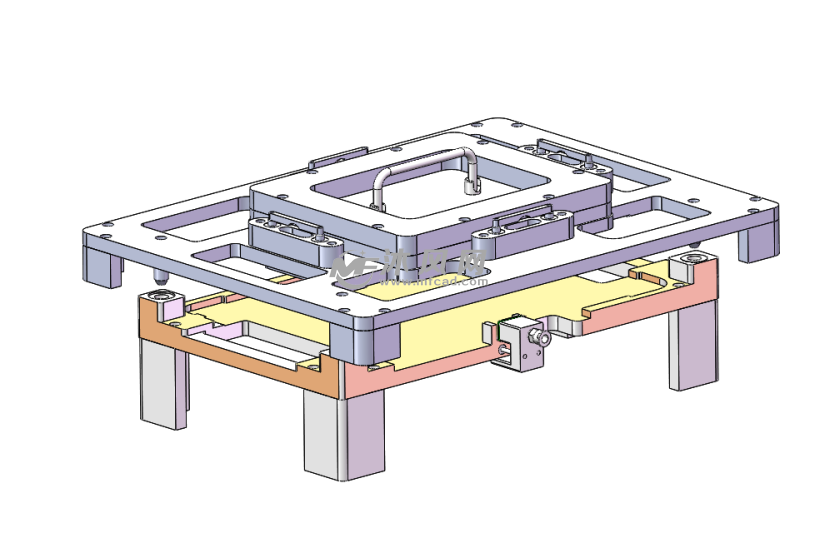
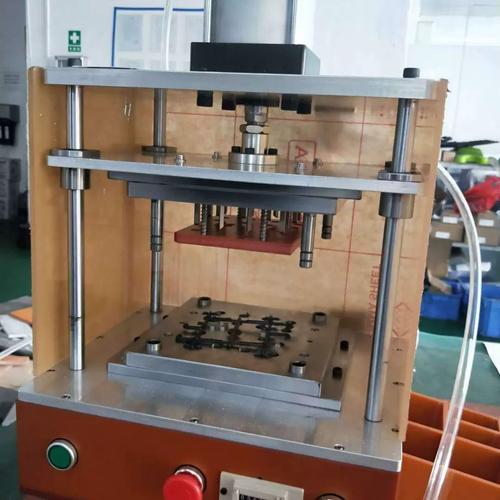
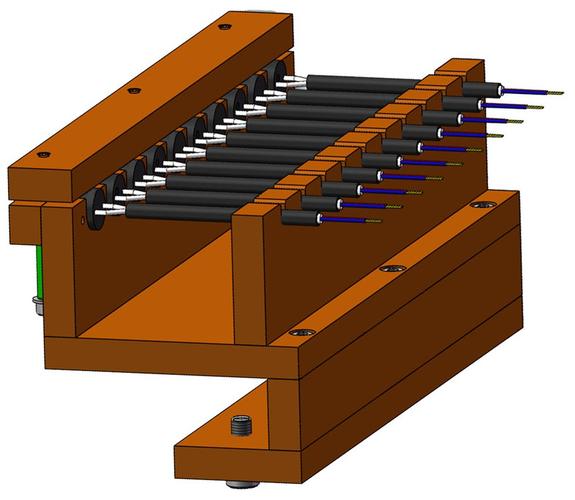
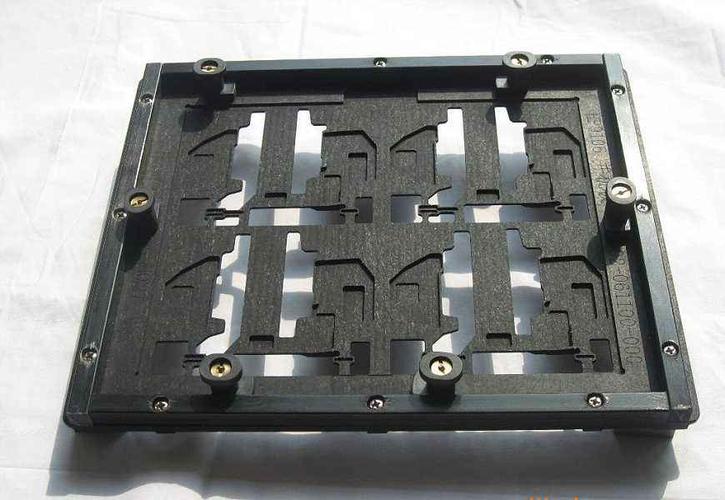
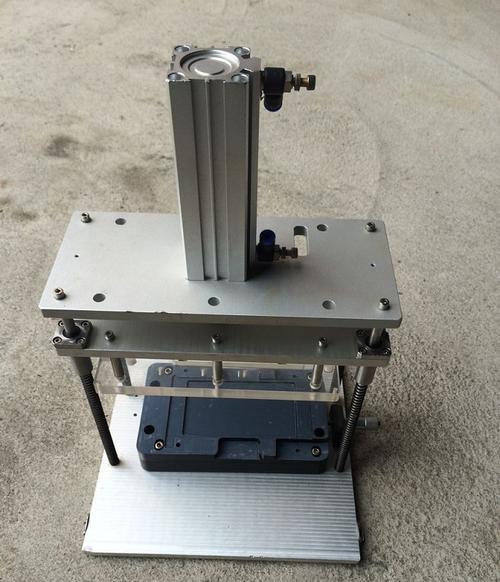
精密治具则侧重于“精密”二字,主要应用于电子制造、精密机械、光学器件、医疗器械等领域。它们是为特定工序(如测试、组装、检验、点胶、焊接)设计的专用工具,用于精确引导刀具、定位微小零件或检测产品尺寸。精密治具的典型特征是:尺寸小、公差严(常达微米级)、针对性强、批量复制精度高。其核心价值在于保证微小零件之间的精准配合,以及工序间的可重复性与一致性。
1.3 二者的联系与区别
从功能上看,两者都是“定位”与“夹持”的工艺装备,但取向不同:大型工装夹具强调刚度、稳定性与承载能力,重在大尺度空间内的位姿保持;精密治具强调几何精度、表面质量与重复定位精度,重在微尺度下的精确引导。实际生产中,二者也可能交叉——例如大型工装的某些关键定位元件本身即由精密治具理念设计而成。
二、设计原则与关键考量
2.1 大型工装夹具的设计要点
- 刚度与强度优先:抵抗工件自重和加工载荷导致的变形。
- 热变形控制:焊接或高速切削产生大量热量,需通过对称结构、散热设计或温度补偿减少热变形对精度的影响。
- 可操作性与安全性:大型工件装卸需考虑吊装空间、人员可达性及防坠落措施。
- 模块化与柔性化:现代大型工装趋向于模块化组合,以适应多品种小批量生产。
- 轻量化设计:在保证刚度的前提下减轻工装自重,降低机床负载和能耗。
2.2 精密治具的设计要点
- 误差分配与公差分析:从产品公差逆向分解,确定治具各部件的制造公差,并考虑磨损补偿。
- 材料选择:常用铝合金(轻量)、不锈钢(耐蚀)、工具钢(耐磨),以及陶瓷、工程塑料等特殊材料。
- 导向与定位结构:采用精密导柱导套、V型块、菱形销等经典结构,确保重复定位精度。
- 防错设计(Poka-yoke):通过不对称结构或传感器防止工件误装。
- 可维护性:易损件快速更换,便于周期校准。
三、制造与检测关键技术
3.1 大型工装夹具的制造挑战
大型工装的制造难点在于大尺寸下的高精度保证。由于零件尺寸大,传统机床加工范围受限,常需采用分段加工后现场拼装,或使用大型落地镗铣床、龙门加工中心。焊接结构件还需进行去应力退火,防止后续变形。在检测方面,激光跟踪仪、全站仪等大空间测量设备不可或缺,用于验证工装的整体几何精度。
3.2 精密治具的精密加工与检测
精密治具的制造依赖于高精度加工手段,如慢走丝线切割、坐标磨、精密电火花、五轴加工中心等。检测则常用三坐标测量机(CMM)、影像测量仪、轮廓仪等。对于微米级治具,还需控制环境温度(恒温车间)和振动。研磨、抛光等手工技艺在许多高精度治具中仍不可替代。
3.3 数字化与仿真技术
无论是大型工装还是精密治具,现代设计均已引入CAE仿真:大型工装通过有限元分析(FEA)优化结构刚度、预测变形;精密治具则通过公差仿真软件进行尺寸链计算和装配偏差预测。增材制造(3D打印)被用于快速制作治具原型或轻量化随形冷却结构,显著缩短开发周期。
四、典型应用场景
4.1 航空航天
飞机装配中,大型工装夹具用于机翼壁板、机身筒段的定位与夹紧,精度直接影响气动外形。精密治具则用于发动机叶片叶盘安装、航电插件测试等领域。
4.2 汽车制造
白车身焊接生产线大量使用大型焊接夹具(雪橇、转台等),快速定位各冲压件。动力总成装配线上,精密治具用于缸体缸盖的拧紧引导、齿轮选配等工序。
4.3 重型机械与能源
风电轮毂、核电压力容器等大型零件在加工时需专用工装保证回转精度;精密治具则用于液压阀块、密封件的精密配合。
4.4 精密电子与医疗
半导体设备、消费电子产品组装线上,精密治具种类繁多,如SMT回流焊治具、BGA植球治具、高温测试治具等;医疗器械(如导管、关节假体)的组装与检测也严重依赖精密治具保证微米级精度。
五、发展趋势
- 智能化与传感集成:在工装治具中嵌入力、温度、位移传感器,实时监测夹紧力与工件变形,实现自适应加工与装配。
- 柔性化与可重构:面向多品种变批量生产,开发可重构工装(如基于相变材料的柔性夹具、机器人柔性定位系统),减少专用工装数量。
- 增材制造深度应用:3D打印复杂随形流道、轻量化点阵结构,缩短制造周期,提升治具功能集成度。
- 数字孪生与虚拟调试:建立工装治具的数字模型,在产品投产前进行装配仿真与干涉检查,降低试错成本。
- 绿色制造与全生命周期管理:通过耐磨涂层、模块化维护设计延长工装寿命,并建立从设计、制造到报废的档案追溯体系。
##
大型工装夹具与精密治具是制造业不可见的“幕后英雄”。它们的精度、可靠性与效率,直接支撑着产品质量与生产节拍。面对产品迭代加速、精度要求曰益苛刻的挑战,制造企业需要更加重视工装治具的设计与制造能力,积极拥抱数字化、智能化技术,培养兼具专业理论与实践经验的工装治具工程师团队。只有这样,才能在激烈的全球竞争中夯实制造根基。